
接头匹配与扣压工艺——高压橡胶软管总成的“最后一公里”
- 发布日期 :2026-09-01
- 阅读量 :
高压橡胶软管总成的失效,相当大一部分不在软管本体,而在接头连接处。接头选错、扣压工艺不过关,整根总成的寿命可能缩短一半以上。本文分析高压橡胶软管接头匹配与扣压的关键技术要点。
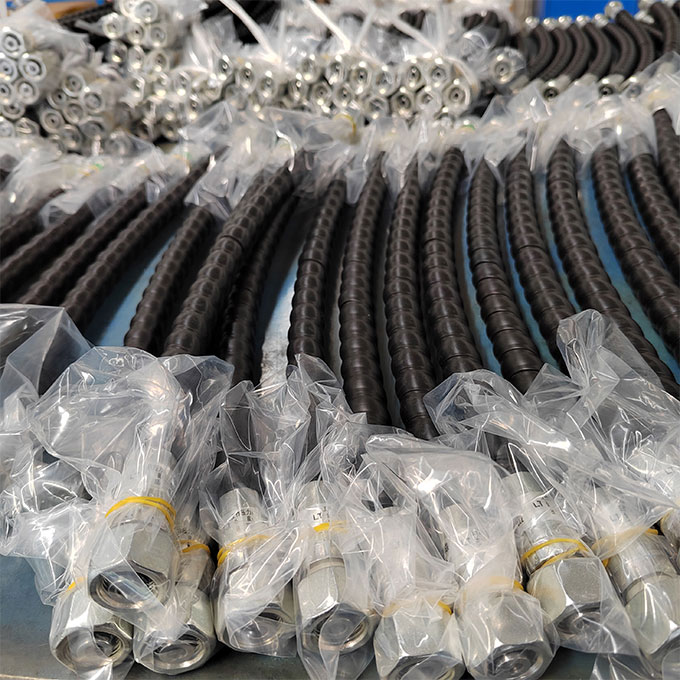
一、接头的选型匹配
端部连接是高压橡胶软管安全使用的关键环节之一。由于螺母连接方便、成本低而被广泛采用,但振动较大的情况下要充分考虑螺母松动问题,必要时应采用法兰连接。
选型时应确认:接头类型与软管规格匹配;接头压力等级不低于软管工作压力;密封形式与介质类型兼容(如耐油密封圈用于液压系统)。连接时使用适当的工具和方法,不要过度用力以免造成损伤。
二、扣压工艺的关键控制点
接头需用标准卡箍紧固,避免松动漏液。扣压量不足会导致接头在压力下松动甚至拔脱,扣压过量则可能压伤内胶层导致介质窜入钢丝层。扣压后的检查项目包括:扣压部位光滑无裂纹;软管端面平整不外露钢丝;用手拉动接头无松动感。
三、安装位置的应力管理
软管总成与管接头的连接处应有一段直的部分,此段长度不应小于管外径的两倍。弯曲若恰好发生在接头根部,弯曲应力会全部集中在扣压边缘,大幅加速疲劳。
胶管总成安装时应保证不发生扭转变形,接头轴线应尽量放置在运动平面内,避免两端互相运动时胶管受损。布管时应避免与机械上尖角部位相接触和摩擦。
四、到货验收建议
批量采购接头总成时,建议抽样检查扣压质量。可切开废品检查扣压处内胶层是否有明显压痕损伤,确认扣压量是否与软管规格匹配。


留言板